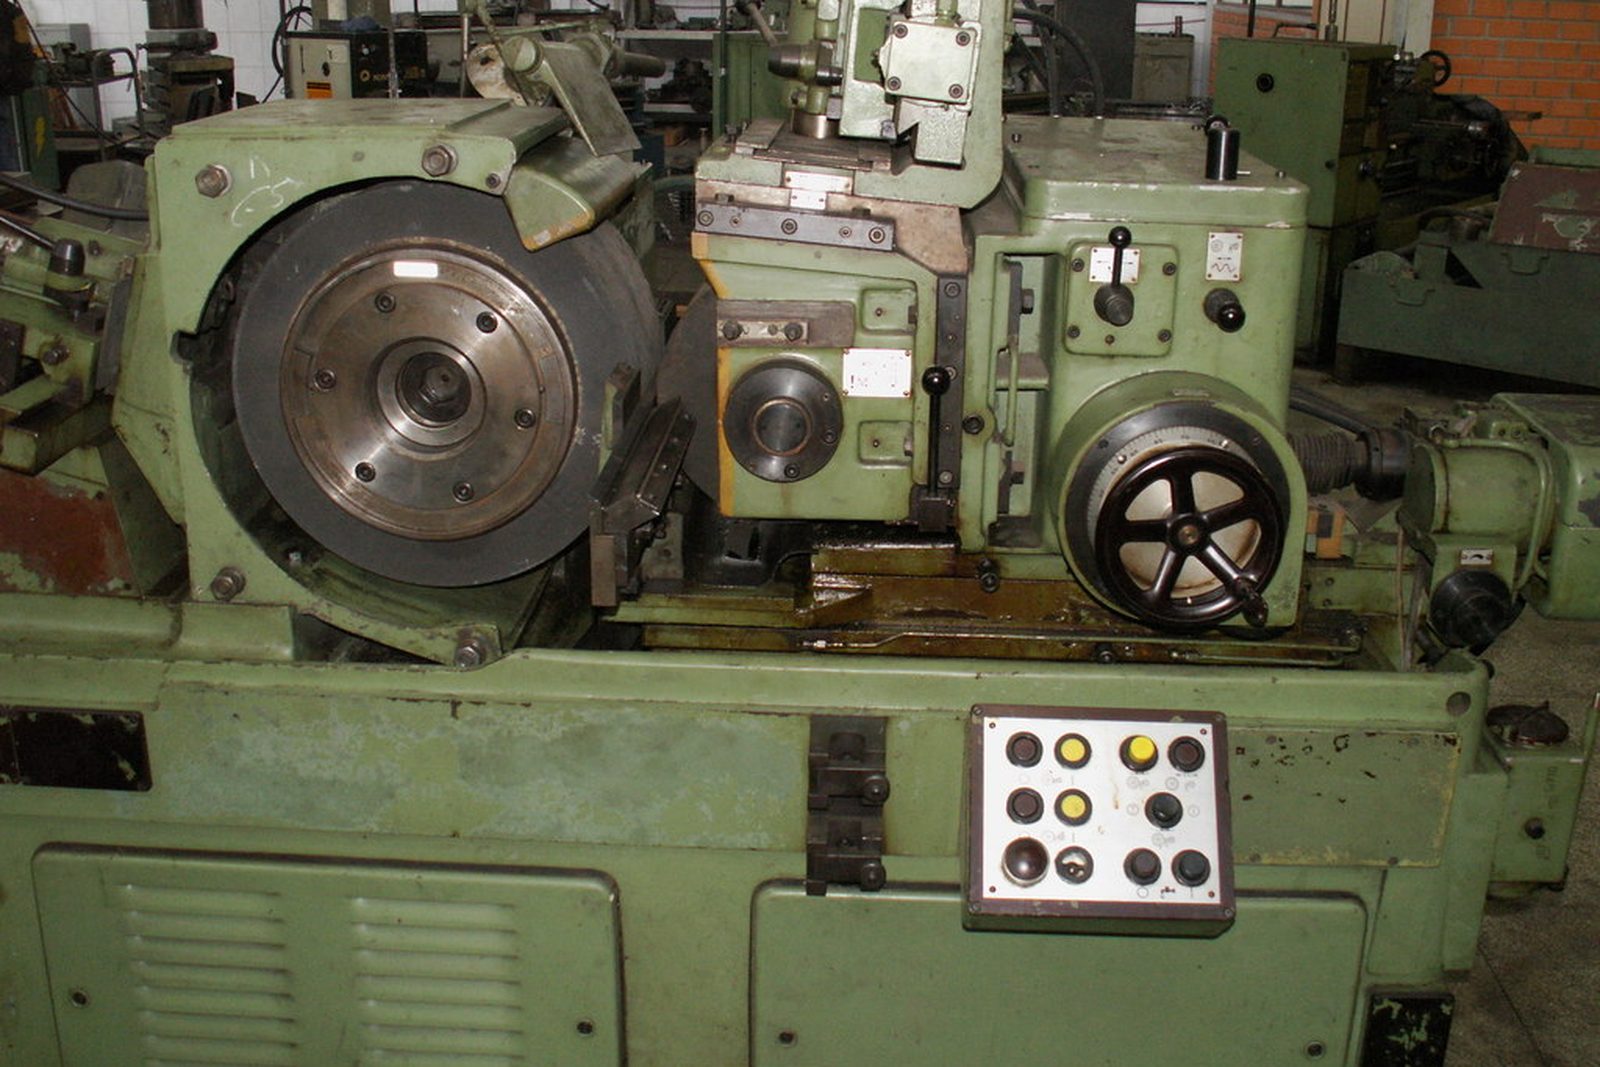
无心磨床磨削工件的实拍
磨削液槽一旦泛起厚沫,泡沫便随泵送剪切裹入切削液,工件表面残留与粗糙度逐批波动,刀具磨损与返工工时同时承压。
凯密泰克面向金属加工磨削与重切削体系推出KM-495系列消泡剂,添加量可根据磨削液浓度与泵送压力灵活调整。该型号为耐高温耐酸碱耐高压的消泡剂,高压磨削与重切削的泵送剪切下抑泡能力不衰减,可做内添加,与浓缩液同槽不析油。结合槽面泡沫高度与工件表面残留的实测数据,可给出KM-495系列的适配方案。
凯密泰克消泡剂的优势
凯密泰克KM-495系列消泡剂面向金属加工磨削体系配置。耐高温性能突出,高压磨削高温区抑泡不衰减;耐酸碱稳定性好,不同pH的切削液中稳定发挥作用;耐高压耐剪切,泵送高剪切下破泡不失效;消泡速度快,槽面泡沫在工件磨削之前即可脱除;可做内添加,与浓缩液同槽不析油不分离;用量经济,按磨削液浓度核定,工件表面残留直接受益。
行业痛点及解决方案
金属加工磨削的泡沫问题,根源多在泵送剪切卷气与消泡组分不耐高压剪切的共同作用,最终集中体现在槽面泡沫堆积与工件表面残留两处。
槽面泡沫一旦堆积,磨削液的冷却与冲洗被削弱,磨削区温度随之走高。KM-495的用量按磨削液浓度核定,可把槽面泡沫稳定压平。
泡沫裹着磨屑残留在工件表面,粗糙度与光洁度随之漂移。KM-495破泡过程不把杂质带回工件表面。
表面残留与返工的损失,最终都折算成单件加工成本。结合磨削液浓度与泵送压力的变化,可将用量收窄到可核算区间,直接降低返工损耗。
典型工况与验证
客户案例:浙江某精密机械企业,应用于无心磨床的磨削液循环槽。
磨削液槽泛起厚沫;工件表面偶有残留;粗糙度时有波动。此前的消泡剂在泵送高剪切下抑泡不足。改用KM-495作磨削液消泡剂,用量按磨削液浓度分档核定。投用之后,槽面泡沫回落,工件表面残留明显减少,粗糙度趋于稳定,磨削区的冷却与冲洗保持正常。
常见问题解答
磨削液里加了消泡剂,会不会影响切削液的稳定性与工件表面质量?
得从槽面泡沫与表面残留两条线索一起看,才能判断消泡剂是否真的起作用。KM-495已在高压磨削工况完成槽面泡沫与表面残留的对比实测,推荐范围内与浓缩液同槽不析油,不影响工件表面质量。实际用量以磨削液浓度为基准,泵送压力与磨削温度作补正核定;凯密泰克按槽面泡沫高度与工件表面残留的平行比对,给出适配方案。