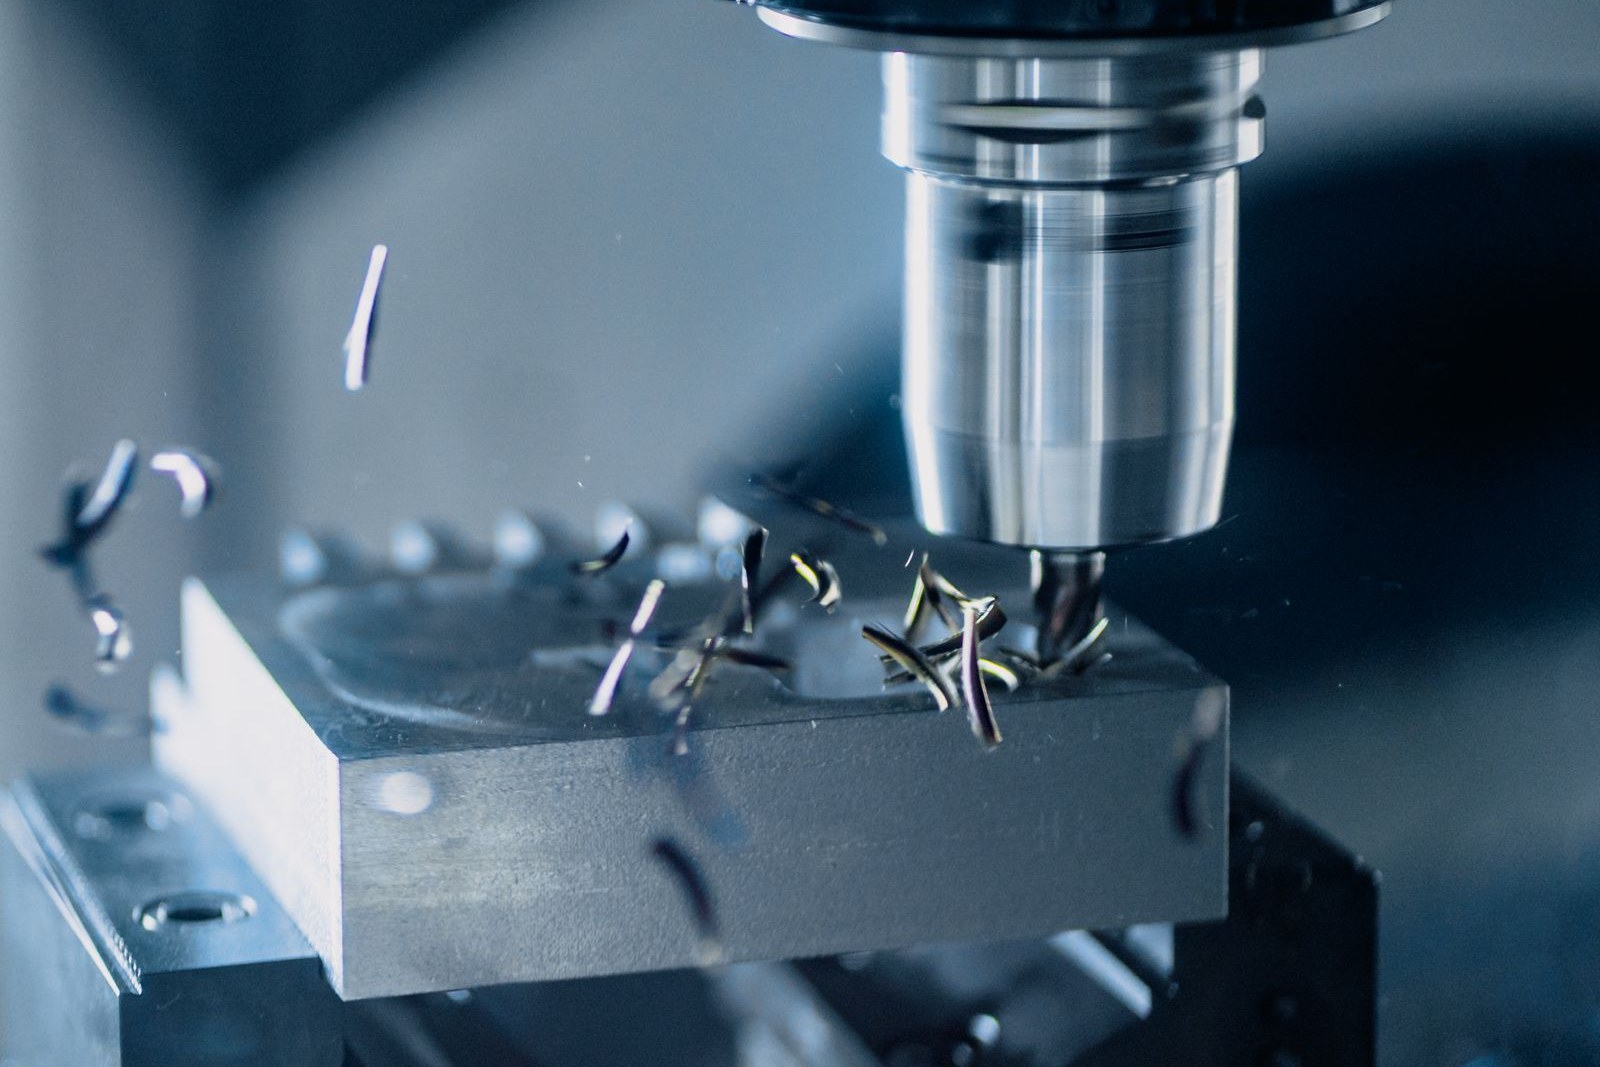
金属加工机床正在切削工件的特写
乳化液在机床液槽里长时间循环,泡沫一旦堆到槽沿,泵吸口随之吸入空气,供液压力来回波动,加工面的粗糙度与刀具寿命同时受累。
金属加工液与切削液体系,凯密泰克对应 KMT-485 系列消泡剂,添加量随切削液类型、稀释倍数与循环量调整。这一支对标迈图 SAG 4865,供货周期与响应更为可控;凯密泰克依托泡沫层高度与供液压力的实测比对,为客户匹配适配型号。
凯密泰克消泡剂的优势
凯密泰克 KMT-485 系列消泡迅速,液槽表层的浮泡在循环数圈之内即被破除;同时,耐酸碱亦耐硬水,稀释液的酸碱度波动不影响抑泡表现;另外,与乳化液、半合成液相容,稀释之后不分层、不析油;而且,耐剪切,机床高压冲洗与长时间循环下抑泡性能不衰减;相比进口牌号,KMT-485 在供货周期与响应时效上更稳定,可作为替代方案。
行业痛点及解决方案
切削液的泡沫,症结多在液槽循环量与药剂的相容,而非循环泵选大了一档,后果落在供液压力波动与加工面粗糙度上升两处。
麻烦往往从液槽的补加口开始。新液补加时落差溅落带入空气,槽内本已压住的泡沫被重新搅起。凯密泰克按切削液类型核定 KMT-485 的添加量,泡沫在随液回到泵吸口之前即被破除。
接着暴露的是稀释液的不稳定。硬水与酸碱度波动会把稀释液的分散状态拉开,滤网负担随之加重。KMT-485 耐酸碱、耐硬水,稀释之后的分散状态依旧均匀。
剩下的一处在全合成体系。全合成液本身的起泡倾向更高,常规消泡剂的用量被迫抬高,成本随之上升。凯密泰克按切削液类型与稀释倍数逐档核验,半合成体系沿用 KMT-485,全合成那一档改用 KMT-1226,推荐添加范围重新划定之后,供液压力读数不再摆动。
典型工况与验证
客户:江苏某汽车零部件加工企业,用于加工中心的集中供液系统。
连续加工之后,这家机加工厂的乳化液泡沫堆到槽沿,供液压力表指针来回摆动,加工面出现振纹,刀具更换频次上升。进口牌号此前已经试过,未能稳定压住。凯密泰克转而从切削液类型与稀释倍数入手:型号定为 KMT-485,添加量按集中供液系统的循环量分档核定,投加沿用既有工序,作为进口替代。替换使用后,液槽表层的浮泡基本消除,供液压力读数不再摆动;加工面振纹随之消失,刀具更换周期恢复常规,与进口牌号的表现相当。
常见问题解答
金属加工液里加消泡剂,会不会引起稀释液分层或滤网堵塞?
稀释液是否分层,取决于消泡剂与体系的相容程度。凯密泰克 KMT-485 已在乳化液、半合成与全合成三类体系完成相容性专项验证,推荐添加范围内稀释液不分层、不析油。若您现在使用进口牌号,凯密泰克可先做专项对比给出替代加量;实际添加量需结合切削液类型、稀释倍数与循环量综合核定。