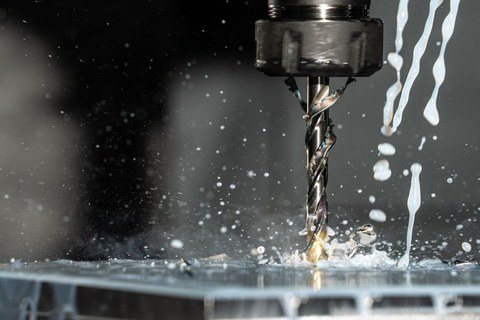
数控机床加工时喷淋金属加工液的近景
切削液循环槽里的泡沫一多,液面就压不住,泵一抽全是带泡的混合液,喷到刀口上冷却效果打折,刀具磨损往上走,工件的表面粗糙度也跟着变差。
凯密泰克做金属加工液、切削液和磨削液体系用的消泡剂,取自消泡剂 KMT-485 系列,具体怎么配要看加工液的配方类型、循环量和补液的频次。KMT-485 是有机硅体系,消泡快、抑泡好,耐酸碱、相容性好,稀释之后也均匀,乳化液、半合成液这些体系里都站得住。加工液配方和循环量报过来,我们对着工况给您定型号,不必您自己反复试。
凯密泰克消泡剂的优势
凯密泰克消泡剂 KMT-485 系列破泡迅速,泡沫刚起一层就被压下去,循环槽的液面能保持稳定。同时抑泡持久,不会加一次只管一阵,整个班次的起泡都被压住。加上耐酸碱,加工液偏酸偏碱都不失效,pH 波动不影响药效。还有相容性好,跟防锈剂、极压剂这些添加剂不打架,加工液的性能不被带偏。再加上稀释后依然均匀,不漂油、不析出,管路和喷头不堵。
凯密泰克提示您以上表现取自典型金属加工液循环工况,配方体系或循环量一换,结果就有差别,放量前先做小试。
行业痛点及解决方案
加工液起泡,看着是液面的问题,最磨人的是它一路拖累刀口和工件。
最先暴露的是冷却不够。泡沫把气掺进切削液里,喷到刀口上的有效液量变少,切削热散不出去,刀具寿命一路往下掉。凯密泰克会把加药点放在回液槽,让药剂在泡沫进循环之前就发挥作用。
跟着是液位误报。泡沫把液面顶高,液位传感器读到的数值失真,补液要么过多要么漏补,浓度跟着乱。凯密泰克建议您把消泡和浓度监测放在一起看,先稳住液面,再谈浓度控制。
还有一处是循环久了更顽固。加工液里的杂质和金属屑一多,泡沫更难破,普通消泡剂加进去见效慢。凯密泰克的做法是按循环液的实际状态做起泡对比,把添加量和补加频次一起定下来。
凯密泰克消泡剂能彻底解决这些烦恼,起泡对比和补加方案是我们验证的首要任务。
典型工况与验证
客户:江苏某机加工企业,用在加工中心的切削液循环系统。
这家厂的多台加工中心共用一套循环槽,切削液起泡严重,喷到刀口上断断续续,刀具损耗和工件返修都在涨。凯密泰克消泡剂提供的解决方案是:按加工液配方和循环量,从 KMT-485 系列里选了合适的型号,加药点设在回液槽,添加量按循环液体积分档。改完液面稳定,刀口冷却恢复正常,刀具更换周期拉长了。车间的老师傅说,以前刀具磨损快一直怪刀片质量,现在才知道是泡沫抢了冷却的活。
常见问题解答
消泡剂加进切削液,会不会影响防锈性能?
会有影响的情况确实存在,有的品类把泡压住了,防锈剂的作用也跟着被干扰。凯密泰克给机加工厂配的消泡剂按防锈体系做过对比,正常添加量下防锈性能不受影响。加工液配方和循环量发过来,我们帮您确认哪款更对口。