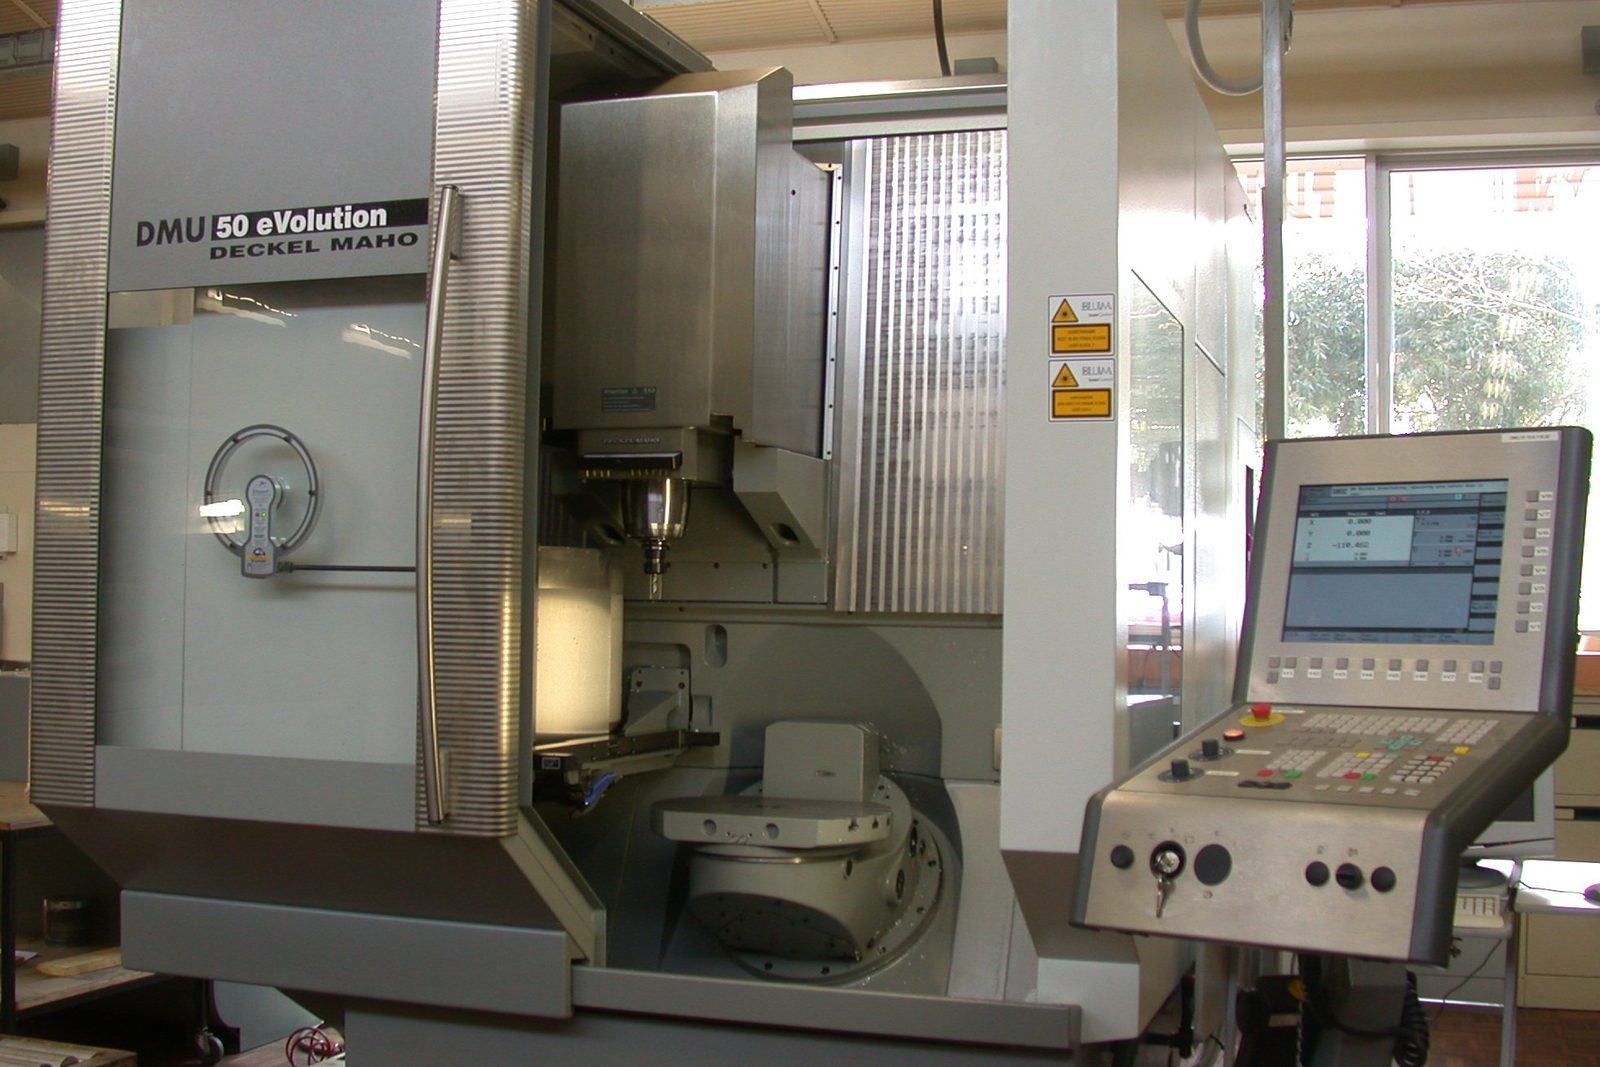
金属切削加工车间的场景
切削液在金属加工中反复循环,泡沫一旦在液槽表层堆积,切削液的冷却与润滑作用被削弱,刀具磨损随之加快,加工件的表面粗糙度与尺寸稳定性一并下降。
凯密泰克面向金属加工的切削液循环体系供应消泡剂,对应 KM-330 系列,添加量随切削液浓度、循环流量与加工负荷调整。该型号在乳化液与全合成液两类切削液中保持破泡能力,不降低切削液的润滑性;凯密泰克依托液槽泡沫层厚度与刀具寿命的实测比对,为客户匹配适配型号。
凯密泰克消泡剂的优势
凯密泰克 KM-330 消泡剂破泡迅速,液槽表层浮沫在循环数圈之内即被破除;抑泡持久,长时间加工中泡沫不再反复堆起;对切削液的极压润滑性不构成削弱,刀具寿命不受影响;不与切削液中的防锈剂冲突,工件不生锈;而且,用量随切削液浓度高低调整,高浓度与低浓度切削液均能覆盖。
行业痛点及解决方案
切削液的泡沫,症结多在循环液中表面活性剂与细屑的积累,而非泵的功率不足,后果落在刀具磨损与工件精度两处。
首先暴露的是液槽表层的浮沫。切削液在高压喷射下卷吸空气,气泡在液槽表面积聚,泵吸口随之吸入空气。凯密泰克依切削液浓度核定 KM-330 的用量,泡沫在液槽内即被破除。
随后是刀具的磨损加快。泡沫削弱了切削液的冷却与润滑作用,刀尖温度升高,刀具寿命下降。KM-330 在乳化液与全合成液中保持破泡能力,冷却与润滑作用得以恢复。
剩下的隐患在工件的精度。泡沫带来的空气让切削液的流量波动,加工件的表面粗糙度与尺寸稳定性受影响。凯密泰克按切削液浓度、循环流量与加工负荷核验,KM-330 的推荐添加范围重新划定,工件的加工精度回到可控区间。
典型工况与验证
客户:江苏某汽车零部件加工企业,用于金属加工的切削液循环系统。
这家机加工厂在提高加工负荷之后,切削液槽面浮沫持续堆积,泵前吸入空气,刀具磨损加快,加工件的表面粗糙度上升,尺寸稳定性变差。此前用过的消泡剂对切削液的润滑性有影响,未能持续使用。经切削液浓度与循环流量比对,凯密泰克为该厂选用 KM-330,用量随加工负荷逐级调整,原有切削液配方未作改动。此后液槽表层浮沫基本消除,泵前吸入空气的现象消失,刀具寿命回到常规水平,加工件的表面粗糙度与尺寸稳定性保持稳定。
常见问题解答
切削液里加消泡剂,会不会削弱切削液的润滑性、影响刀具寿命?
润滑性是否受影响,取决于消泡剂与切削液体系的相容程度。KM-330 已在乳化液与全合成液两类切削液中完成专项验证,推荐添加范围内不降低切削液的润滑性,刀具寿命保持稳定。切削液浓度、循环流量与加工负荷三项共同决定添加量;凯密泰克通过泡沫层厚度与刀具寿命的平行比对,给出推荐使用区间。