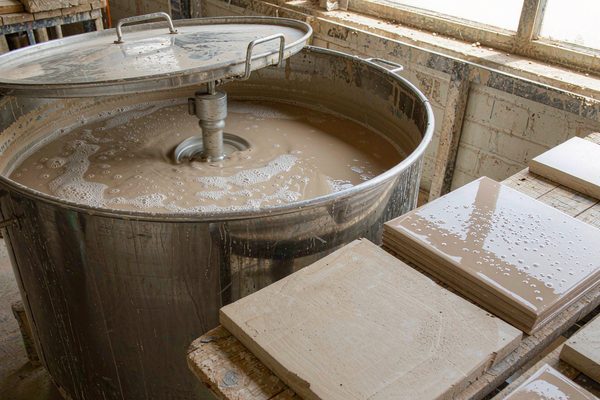
球磨好的釉浆放进搅拌桶,加水调比重时表面浮起一层泡沫,施釉后烧成,釉面出现成片针孔和小凹坑,返工要重新喷釉再烧一遍。现场常做的是往釉浆里补消泡剂再搅一遍,搅完泡沫暂时下去,釉面针孔照旧。釉浆里的气泡多数在球磨和调浆阶段就混进去了,消泡剂加在施釉前只是治标。
针孔是圆形还是拉长,指向的气泡位置不同
烧成后釉面针孔接近圆形、边缘干净,多是气泡在釉层里破裂后留下的开口,气体来自球磨和搅拌时卷入的空气。针孔被拉长、顺着釉流方向分布,往往与施釉时釉浆的流变性和喷枪雾化状态有关,气泡在釉滴铺展过程中形成。釉层与坯体结合处出现成群小凹坑,要检查坯体含水率和素坯表面的粉尘。
处理顺序:先控球磨,再调浆,最后加助剂
球磨阶段把料、球、水的比例固定下来,球磨时间够长能让釉浆出磨后静置一段时间再使用,气泡自然上浮。调浆加水时用喷雾或沿壁缓加,避免水柱直接冲击液面卷气,比重调到位后低速搅拌。这两步做完再考虑消泡剂,加在球磨出料后的调浆桶里,边搅边加,加到液面泡沫稳定消失即可。
选型看三点:是否影响釉面光泽、耐温、与解胶剂的配伍
釉浆体系偏碱性、含固量高,选消泡剂先看对烧后釉面的影响,有机硅类残留会在高温下形成缩釉点,用在面釉要谨慎,聚醚类烧失干净,光泽影响小。消泡剂加多会让釉层与坯体的结合变差。
凯密泰克的解决方案
针对陶瓷釉料、坯体浆料和装饰釉这几类水性浆料体系,凯密泰克提供硅类与聚醚类消泡剂,可按球磨和调浆两类工序分别选用。
硅类在球磨阶段的高剪切条件下破泡更快,适合泡沫生成量大的浆料;聚醚类相容性更好,用于调浆后补加以减少釉面缺陷风险;复合型兼顾破泡速度与釉面外观。
釉面针孔除泡沫外还可能来自施釉厚度、干燥速度和窑炉气氛。针孔在坯体相似位置反复出现时,先排除施釉与烧成环节,再判断是否与浆料含气有关。
客户把浆料配方、球磨参数、施釉方式和烧成制度给到技术团队,由我们判断针孔成因是否与浆料含气相关,再给出产品方向与添加环节建议。体系条件不同表现差异较大,建议先明确工况再匹配样品。浆料体系可先看 耐碱消泡剂方案,添加位置参考 消泡剂添加方法。
总结
釉面针孔的根源多在釉浆制备阶段,球磨卷气和高速打浆是主要来源,消泡剂的作用是把已经形成的气泡排掉,减少施釉时带进釉层的气体。加注位置放在调浆桶比放在施釉前有用,加量按施釉后的针孔数量实测。凯密泰克做陶瓷釉浆用的消泡剂,可以提供小样与施釉对比记录。